


回転成形の仕組みを解き明かす:プラスチックがどのように変化するのか


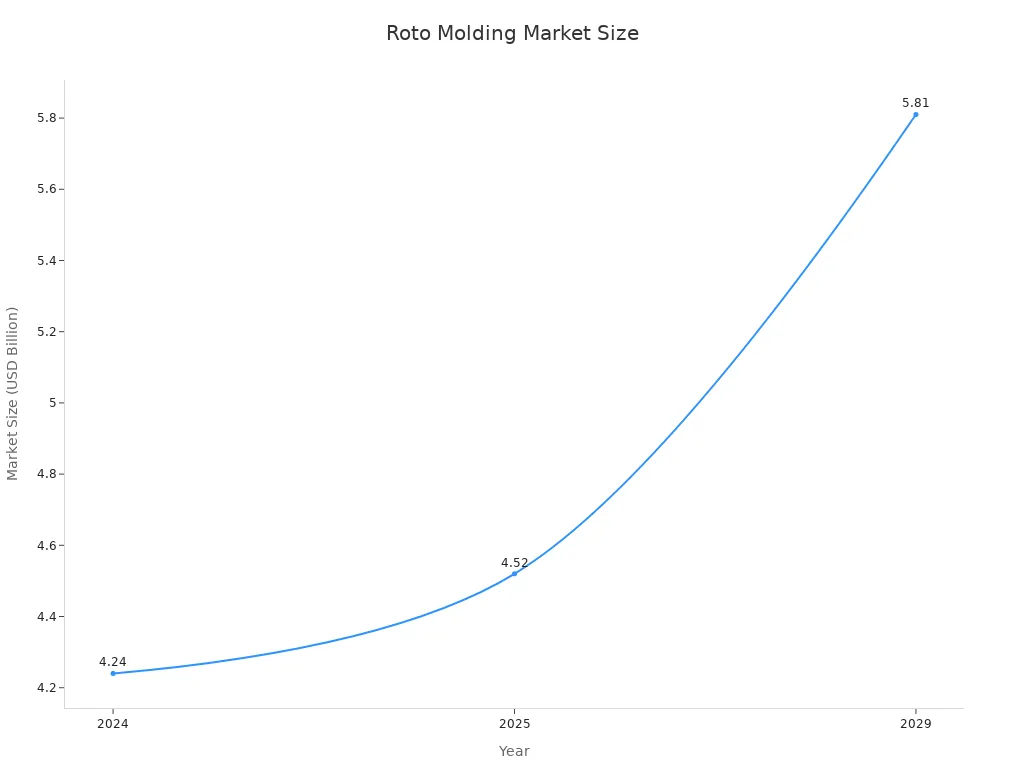
成形 中空で継ぎ目のないプラスチック製品を製造する。熱と二軸回転を利用して溶融プラスチックを均一に分配する。このプロセスにより、外部圧力なしで均一な肉厚が形成される。回転成形市場は著しい成長を見せている。専門家は、2023年から2031年にかけて市場が年平均成長率(CAGR)5.9%で成長すると予測している。市場規模も拡大している。
主なポイント
- 回転成形は、丈夫で中空のプラスチック製品を作るための技術です。熱と回転する金型を用いて、継ぎ目のない製品を作り出します。
- この方法は金型コストが低く、 多数の製品デザインタンクや容器などの耐久性のある製品を作るのに適しています。
- の 処理に時間がかかります 他の方法よりも効率的である。また、多くのエネルギーを消費し、特殊なプラスチック材料が必要となる。
回転成形プロセス:ステップバイステップガイド
金型にプラスチック粉末を充填する
湖 成形プロセス で始まる型を準備する作業員は、最終製品に汚染物質が混入しないよう、金型を丁寧に洗浄します。次に、通常は粉末状のプラスチック材料を、金型の片側に一定量ずつ充填します。プラスチックの種類と量は、製品のサイズと求められる特性によって異なります。作業員は、適切な肉厚を実現するために、粉末の量を正確に計量します。充填後、金型をしっかりと閉じます。
回転成形における加熱と二軸回転
次に、閉じた型を大きなオーブンに移します。オーブンは、 500°Fと700°Fこの範囲内の具体的な温度は、使用するポリマーの種類によって異なります。たとえば、ポリエチレンはナイロンとは異なる温度を必要とします。金型が加熱されると、2つの直交する軸を中心に同時に回転し始めます。この二軸回転により、プラスチック粉末が転がり、金型の内面を均一にコーティングします。一般的に、回転速度は低く、 4~20rpmプラスチックが溶けて金型の壁に滑らかに付着するようにします。この連続的な動きにより、プラスチックが一箇所に溜まるのを防ぎ、製品全体に均一な壁厚を実現します。
金型と部品の冷却
プラスチックが完全に溶けて金型をコーティングした後、金型はオーブンから冷却ステーションに移動します。ここで、金型は冷却されながら二軸回転を続けます。冷却は、空気、水スプレー、またはその両方の組み合わせなど、さまざまな方法で行うことができます。 より高品質で均一な冷却 製造工程において、メーカーはサーマルピンの使用を推奨することが多い。
- サーマルピンは、小型のヒートパイプ式熱交換器です。
- 彼らはシンプルな技術を用いて、これまで水冷が不可能だった地域に冷却サービスを提供している。
- 熱ピンを使用することで、より均一な熱分布が可能になり、高品質な製品が得られます。この制御された冷却により、プラスチックは所望の形状に固化します。
完成品の型抜き
部品が冷えて固まったら、作業員は金型を開けて完成したプラスチック製品を取り出します。この工程は、特に複雑な形状の場合は注意が必要です。部品の容易な脱型を確実にするためには、 ドラフト角度を取り入れるこれは特に鋳造金型において重要であり、抜き勾配がないと砂型から型を取り出すのが困難、あるいは不可能になる。一般的に、部品設計が許す限り、常に十分な抜き勾配を設けることが推奨される。いくつかの設計上の考慮事項は、型からの取り出しを容易にするのに役立つ。
- ドラフトアングル垂直壁にはわずかなテーパーを設けてください。これにより、取り外しが容易になり、部品と金型の両方が保護されます。これは、材料が金型に収縮する場合に特に重要で、固着や反りを防ぎます。主なガイドラインとしては、パーティングラインに対して垂直に抜き勾配を設けること、深いキャビティやテクスチャのある表面にはより大きな抜き勾配を用いること、類似した形状全体で一貫性を確保することなどが挙げられます。
- 丸みを帯びた角内側と外側の角の両方に十分な半径を追加してください。鋭角な角は 壁が薄い、多孔質、または吹き抜け穴 内側の角では、角が厚くなったり、外側の角でブリッジングが発生したりすることもあります。半径を設けることで樹脂が均一に分布し、より丈夫な部品が作られ、応力集中が軽減され、外観も向上します。推奨される最小角角度は樹脂によって異なります。ポリエチレンおよびPVC:30°、ナイロン:20°、ポリカーボネート:45°。
- 別れの言葉金型の開閉方法を考慮して製品を設計してください。2ピース金型は一般的にコストが低く、メンテナンスも少なくて済みます。パーティングラインは鋭角や刃先ではなく、必ず丸みを付けてください。また、垂直方向のパーティングラインも避けてください。複数ピース金型の場合は、スライド機構またはヒンジ機構を用いて開閉をガイドするように設計してください。これにより、パーティングラインの損傷を軽減し、作業者の負担を軽減できます。
- 収縮: 樹脂の種類によって収縮率が異なります (例: .007、.025、.030、.035インチ/インチ鋳造アルミニウム金型も収縮します(0.011インチ/インチ)。成形プロセス、制限領域、離型剤またはコーティングの種類はすべて収縮に影響を与える可能性があります。円形を作成する場合は、円周に沿ってパーティングすることをお勧めします。円周を横切るパーティングラインは材料の収縮を制限し、部品が伸びてしまう可能性があります。
回転成形の利点と用途

回転成形の独自の利点
回転成形は多くの 明確な利点 他のプラスチック製造方法に比べて、このプロセスは少量生産に適しています。例えば、多くの場合、製造に適しています。 年間3,000個未満の製品優れた設計自由度を提供します。製造業者は複雑な形状や精巧な特徴を作り出すことができます。これは、ブロー成形などの他の方法では多くの場合不可能です。
回転成形用の金型コストもはるかに低い。金型は ブロー成形に使用されるものに比べて10分の1のコストそのため、小ロット生産やデザイン変更が頻繁にある場合に適しています。回転成形で作られた製品は非常に耐久性と強度に優れています。継ぎ目のない構造になっているため、弱点がなくなり、製品の強度が高まります。
このプロセスは非常に柔軟性に優れています。あらゆる形状やサイズの部品を製造でき、製品の性能を向上させるための様々な機能を組み込むことも可能です。回転成形は高品質な製品を生み出し、使用する材料も少ないため、廃棄物も少なくなります。製品は堅牢で耐久性があり、安定しています。極端な温度条件下でも優れた性能を発揮し、ブロー成形や射出成形で作られた製品よりも強度が高く、構造的な欠陥もほとんど見られません。
初期設置費用が低い。このプロセスでは高価な金型やその他の設備は不要。そのため、部品あたりのコストが低くなる。回転成形 極めて高い圧力や温度は使用しないこれにより、金型製作が簡素化され、コストが削減されます。回転成形製品はメンテナンスの手間が少なく、耐候性にも優れています。つまり、修理費用が削減され、製品寿命が長くなります。また、衝撃にも強く、表面も滑らかです。
回転成形は複雑なデザインに非常に適しています。これらのデザインには、強度を高めるためにインサート、グラフィック、またはストリンガーが必要になる場合があります。ブロー成形製品よりも厚い壁を作ることができます。このプロセスは、詳細なプロジェクトに適しています。例としては、屋内および屋外の家具、セーリングディンギー、タンク、ボラードなどがあります。より厚い壁で、より強く、より耐久性のある製品を作ることができます。あらゆるサイズに対応し、 1リットルの小型容器から7メートルの大型ヨットまで。
回転成形に最適な材料
ポリエチレン(PE) は回転成形で最も一般的に使用される材料です。 市場の84%メーカーはさまざまなニーズに合わせて、異なる種類のポリエチレンを使用しています。線状低密度ポリエチレン(LLDPE)は非常に一般的で、多くの用途に適しています。高密度ポリエチレン(HDPE)は、より高い剛性、表面硬度、靭性を備えています。また、耐薬品性も向上しています。架橋ポリエチレン(XLPE)は、成形時に強度が大幅に向上します。耐衝撃性、延性、環境応力亀裂に対する耐性が向上しています。
回転成形には、ポリプロピレン、ナイロン、ポリ塩化ビニル、ポリエステル、ポリカーボネートなど、他の材料も使用可能です。これらの材料を合わせると、市場全体の約15%を占めます。
| ポリマー | 市場占有率 |
|---|---|
| ポリエチレン | 84% |
| ポリカーボネート | |
| ナイロン | |
| ポリ塩化ビニル | |
| ポリエステル | |
| ポリプロピレン | 15%(合計) |
ポリエチレンは、その多くの特性から回転成形に最適です。汎用性が高く、耐久性があり、コスト効率にも優れています。 LLDPEは優れた耐衝撃性を備えています そして柔軟性。 MDPEは剛性と靭性のバランスが優れている。HDPEは高い剛性、強度、耐薬品性を備えている。 LDPEは軽量で柔軟性があるXLPEは、靭性、耐引裂性、耐熱性を向上させます。
ポリエチレン 酸やアルカリを含むほとんどの化学物質に耐性があるまた、紫外線にも強く、屋外での使用に適しています。製造業者は複雑な形状に容易に成形できます。流動性も良好です。これにより、溶融樹脂は圧力をかけずに流れます。気泡のない部品を成形できます。また、加工範囲も広いです。 優れた低温衝撃強度 優れた耐荷重性を備えています。UVグレードは屋外用途において高い安定性を発揮します。添加剤や顔料との相性も良く、独自の色や特性を実現できます。
回転成形で作られる一般的な製品
回転成形は 幅広い製品様々な産業分野にまたがって事業を展開しています。同社は様々な容器を製造しており、冷蔵ボックス、ドラム缶、樽、輸送コンテナ、バルク容器などが含まれます。 プラスチックC容器。
このプロセスはタンク製造に最適です。メーカーは水タンク、化学タンク、下水タンク、燃料タンク、浄化槽タンク、浄水タンクを製造しています。これらのタンクの中には、 最大50,000リットル。
産業分野では、回転成形はリサイクルユニット、送風機ハウジング、浄水システムなどの製造に用いられます。また、大型プラスチック容器、貯蔵タンク、特大ゴミ箱、物流用の空洞容器なども製造されます。保護ケースや特注の産業用ハウジングもよく使用されます。
輸送分野では、回転成形によりディーゼル燃料タンク、トラクターのダッシュボード、ホイールアーチ、計器盤が製造されます。また、ダクト、スーパーマーケットのカート、移動補助器具なども製造されます。 プラスチック製のコーンそして道路標識。 交通遮断機 は、もう一つの一般的な応用例です。
回転成形は、マテリアルハンドリングの分野で大きなメリットをもたらします。木箱、パレット、保冷箱、輸送コンテナ、ゴミ箱、作業用カート、包装資材などが製造されます。バルクコンテナや危険物ドラム缶もこの方法で製造されます。
医療分野では、回転成形製品が広く用いられています。例えば、担架、検体用ケース、酸素マスク、救急隊員用ケースなどが挙げられます。滅菌容器、診断機器用筐体、輸送ケースなどもよく使われています。
農業分野では、回転成形によって水タンクや薬品タンク、家畜用給餌器、農薬容器などが製造される。また、頑丈な農業機械や、農業用液体を効率的に輸送するためのタンクも製造される。
建設には回転成形品が使われます。 シンク、浴槽、断熱ブロックマンホールライナーや浄化槽など。化学業界では、化学製品に継ぎ目のない容器を使用しています。これにより安全性が確保され、漏洩を防ぎます。上下水道システムでは、耐久性のある貯水タンクを使用しています。
この製法は汎用性が高く、日常生活や産業に必要な多くの製品を生み出す。
回転成形における制限事項と考慮事項
サイクルタイム制約の理解
回転成形にはいくつかの制約があります。重要な要素の1つはサイクル時間です。平均的なサイクル時間は 20分と90分生産サイクル全体は、 20分から数時間この期間は 部品のサイズと厚さ例えば、厚みのある大きな製品はより多くの時間を必要とします。このプロセスは一般的に 他の方法と比較してサイクル時間が長いブロー成形は部品を仕上げることが多い 1分未満射出成形により部品が完成します。 数秒から数分回転成形では、通常、1つの部品を成形するのに30分以上かかります。
材料選定における課題
適切な素材を選ぶことも、また別の課題となる。 熱安定性に優れた樹脂のみが広く使用可能ですポリエチレンは一般的な選択肢です。材料は高温にさらされても酸化に耐えなければなりません。また、繰り返し加熱しても構造変化を避けるために、優れた熱安定性も必要です。溶融樹脂は重力と二軸回転の下で容易に流動する必要があります。これにより、均一な肉厚が確保されます。再生プラスチックの使用にも困難が生じます。再生材料には不純物が含まれていることがよくあります。 不純物は機器を損傷したり、最終製品の強度を低下させたりする可能性があります。繰り返し加熱すると、再生プラスチックは劣化します。これにより、強度と耐衝撃性が低下します。
回転成形におけるコストへの影響
回転成形のコスト構造も考慮する必要がある。 金型コストは射出成形よりも大幅に低い運用コストは高くなる可能性があります。回転成形は エネルギー集約型プロセス加熱段階ではエネルギーの大部分が消費されます。この段階ではガスバーナーが使用されることが多く、これが二酸化炭素排出量の増加や燃料費の変動につながります。効率の悪い機器は運転コストを増加させます。 革新的な断熱システムは、ガス消費量の削減に役立ちます。エネルギー消費は直接的に「1分あたりの料金生産の。
回転成形は 多用途なプロセス耐久性に優れた中空プラスチック製品を安定して製造できます。独自の無加圧サイクルにより、均一な肉厚を持つ複雑で継ぎ目のない部品を作り出すことが可能です。この製法は、強度と高い設計柔軟性の両方が求められる用途に最適です。
よくある質問
このプロセスでは、どのようにして中空部品が作られるのですか?
このプロセスでは、熱と二軸回転を利用します。プラスチック粉末が溶融し、回転する金型の内側をコーティングします。これにより、外部からの圧力なしに、継ぎ目のない中空製品が形成されます。
この製造方法の主な利点は何ですか?
この製法は、金型コストが低く、設計の自由度が高いという利点があります。耐久性に優れた継ぎ目のない、均一な肉厚の製品を製造できます。部品は強度が高く、衝撃にも強いです。
この技法に最適な素材は何ですか?
ポリエチレンは最も一般的な素材です。LLDPE、HDPE、XLPEなど、さまざまな種類が使用されています。その他の素材としては、ポリプロピレン、ナイロン、PVCなどがあります。